
Kalau Anda pernah membaca spesifikasi pengecatan untuk struktur baja, tangki, atau pipa, hampir pasti pernah menemukan istilah near white metal (SSPC SP 10 / Sa 2½). Bagi yang belum terbiasa, istilah tersebut mungkin terdengar teknis dan mudah terlewat.
Padahal, tingkat kebersihan permukaan ini dapat memengaruhi keberhasilan sistem coating. Baja yang tidak dipersiapkan dengan benar dapat membuat lapisan pelindung lebih mudah mengalami masalah adhesi, korosi, atau pengelupasan. Karena itu, pemilihan jasa sandblasting perlu disesuaikan dengan standar kebersihan yang ditentukan dalam spesifikasi proyek dan sistem coating.
Near White Metal Sandblasting: Standar Kebersihan Baja
Istilah ini banyak ditemui pada proyek yang berhubungan dengan lingkungan lembap dan korosif, seperti pabrik, gudang, struktur baja, tangki, pelabuhan, hingga fasilitas marine. Dalam kondisi tersebut, persiapan permukaan menjadi bagian penting sebelum primer dan lapisan coating diaplikasikan.
Bagi pemilik proyek yang sedang mencari jasa sandblasting near white metal, hal pertama yang perlu dipahami bukan hanya apakah permukaan terlihat bersih, tetapi apakah tingkat kebersihannya sesuai standar yang diminta dan cocok dengan sistem coating yang akan digunakan.
Kondisi lingkungan, jenis material, coating, serta target umur layanan perlu dipertimbangkan sebelum menentukan tingkat kebersihan permukaan. Untuk proyek di Surabaya dan sekitarnya, spesifikasi tersebut dapat dibahas bersama penyedia jasa sandblasting di Surabaya.
Apa Itu Near White Metal?
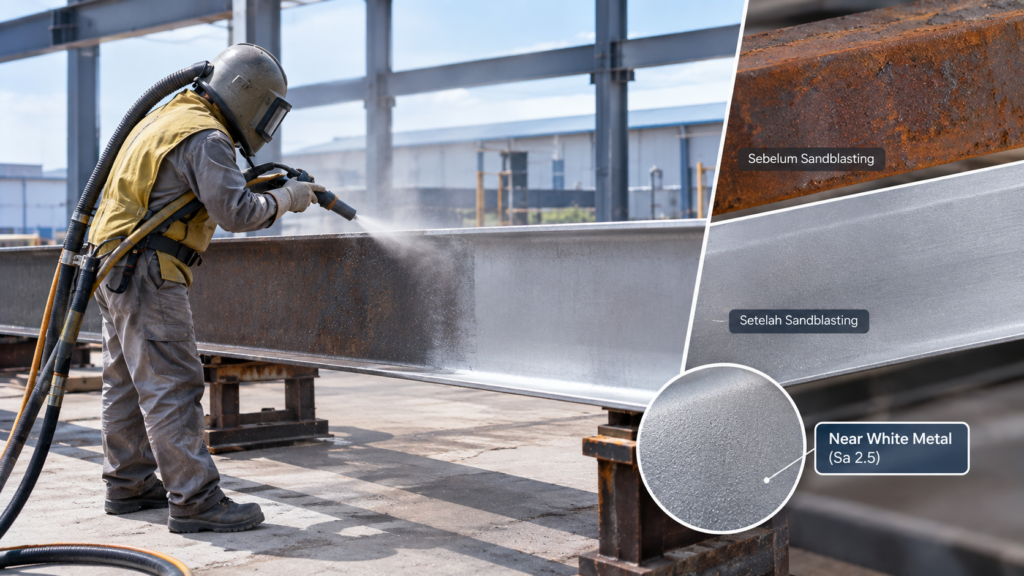
Near white metal adalah tingkat kebersihan permukaan baja yang dicapai melalui proses abrasive blasting. Dalam standar SSPC, tingkat ini dikenal sebagai SSPC-SP 10, sedangkan dalam klasifikasi ISO 8501-1 dikenal sebagai Sa 2½.
Secara umum, permukaan baja pada tingkat ini harus terbebas dari minyak, gemuk, kotoran, karat, mill scale, serta lapisan cat atau kontaminan lain yang dapat mengganggu aplikasi coating.
Namun, near white metal tidak berarti permukaan harus benar-benar bersih tanpa sedikit pun bayangan atau noda. Masih diperbolehkan adanya sisa berupa noda atau bayangan tipis dalam batas yang ditentukan oleh standar yang digunakan.
Secara visual, permukaan baja yang mencapai tingkat near white metal biasanya terlihat relatif seragam dan berwarna abu-abu terang. Kondisinya jauh berbeda dibandingkan permukaan baja yang masih dipenuhi karat berwarna cokelat kemerahan atau mill scale.
Untuk pekerjaan yang terikat kontrak, spesifikasi proyek, standar inspeksi, dan datasheet coating tetap harus menjadi rujukan utama.
Jasa Sandblasting Near White Metal untuk Kebutuhan Coating Industri
Pemilihan jasa sandblasting near white metal biasanya berkaitan dengan kebutuhan persiapan permukaan sebelum aplikasi sistem coating tertentu.
Pada struktur baja, tangki, pipa, maupun equipment industri, coating tidak hanya berfungsi memberikan warna. Lapisan tersebut dapat menjadi perlindungan terhadap kelembapan, bahan kimia, lingkungan korosif, dan faktor operasional lainnya.
Jika permukaan baja masih memiliki karat, mill scale, minyak, debu, atau kontaminan lain, daya lekat sistem coating dapat terganggu. Lapisan baru mungkin terlihat bagus ketika selesai diaplikasikan, tetapi kondisi permukaan yang tidak sesuai dapat meningkatkan risiko kegagalan coating.
Karena itu, spesifikasi seperti SSPC-SP 10 atau Sa 2½ biasanya ditentukan sejak tahap persiapan pekerjaan. Penyedia jasa perlu memahami standar tersebut agar hasil blasting dapat diperiksa berdasarkan acuan yang sama.
Dalam praktiknya, pencapaian near white metal juga perlu memperhatikan kondisi lingkungan, jenis abrasive, metode blasting, profil permukaan, serta waktu antara blasting dan aplikasi coating.
Perbedaan Empat Tingkat Kebersihan Sandblasting
Untuk memahami posisi near white metal, berikut gambaran beberapa tingkat kebersihan permukaan yang umum digunakan:
| Tingkat | Padanan ISO / SSPC | Gambaran kondisi permukaan | Contoh penggunaan |
|---|---|---|---|
| Brush-off | Sa 1 / SP 7 | Kontaminan dan material yang mudah lepas dibersihkan, sementara sebagian sisa yang melekat kuat masih dapat terlihat | Persiapan ringan dan pekerjaan tertentu dengan persyaratan coating yang lebih rendah |
| Commercial blast | Sa 2 / SP 6 | Sebagian besar karat, mill scale, dan lapisan lama dibersihkan, tetapi masih dapat terdapat sisa tertentu | Struktur dengan tingkat perlindungan yang tidak memerlukan persiapan setinggi Sa 2½ |
| Near white metal | Sa 2½ / SP 10 | Permukaan hampir seluruhnya bersih dengan sisa noda atau bayangan dalam batas yang diperbolehkan | Struktur industri, area korosif, tangki, dan sistem coating berkinerja tinggi |
| White metal | Sa 3 / SP 5 | Tingkat kebersihan paling tinggi, dengan permukaan bebas dari sisa kontaminan yang terlihat | Pekerjaan dengan persyaratan persiapan permukaan sangat ketat |
Padanan antara standar tidak sebaiknya dianggap identik secara kata per kata. Untuk proyek tertentu, gunakan standar yang secara eksplisit disebutkan dalam kontrak atau spesifikasi teknis.
Mengapa Near White Metal Banyak Digunakan pada Proyek Industri?
Coating pada baja dapat diibaratkan sebagai lapisan perlindungan yang harus melekat pada substrat dengan baik. Jika lapisan tersebut diaplikasikan di atas karat atau mill scale yang tidak stabil, coating pada akhirnya dapat kehilangan daya rekatnya bersama material yang berada di bawahnya.
Persiapan permukaan melalui abrasive blasting membantu menghilangkan kontaminan dan menghasilkan kondisi permukaan yang sesuai untuk sistem coating.
Hal ini menjadi semakin penting pada lingkungan yang memiliki risiko korosi tinggi, misalnya:
- Area industri dengan kelembapan tinggi.
- Struktur baja di lingkungan pesisir.
- Pelabuhan dan fasilitas marine.
- Tangki dan equipment industri.
- Pipa dan struktur pendukung.
- Workshop fabrikasi struktur baja.
- Fasilitas yang menggunakan sistem coating berkinerja tinggi.
Namun, bukan berarti semua proyek harus menggunakan Sa 2½. Tingkat kebersihan harus ditentukan berdasarkan kondisi material, lingkungan kerja, coating yang digunakan, dan persyaratan umur layanan.
Bersih Saja Belum Cukup: Perhatikan Profil Permukaan
Salah satu kesalahan umum adalah menganggap permukaan yang sudah terlihat bersih berarti siap dicat.
Padahal, abrasive blasting juga menghasilkan tekstur mikroskopis pada permukaan baja yang dikenal sebagai surface profile atau anchor pattern. Profil ini membantu coating mendapatkan permukaan yang dapat memberikan daya lekat mekanis.
Kedalaman profil permukaan biasanya dinyatakan dalam mikron. Nilai yang dibutuhkan tidak selalu sama karena bergantung pada sistem coating dan rekomendasi produsennya.
Jika profil terlalu rendah, sistem coating mungkin tidak mendapatkan permukaan yang sesuai untuk adhesi. Sebaliknya, profil yang terlalu tinggi juga dapat menjadi masalah karena puncak permukaan harus tertutup dengan ketebalan coating yang memadai.
Karena itu, pekerjaan sandblasting yang baik tidak berhenti pada pemeriksaan visual. Kebersihan permukaan dan profil permukaan sama-sama perlu diperhatikan.
Apa yang Perlu Dicek Setelah Sandblasting?
Sebelum coating diaplikasikan, hasil pekerjaan sebaiknya diperiksa berdasarkan persyaratan proyek. Beberapa hal yang umum diperhatikan antara lain:
1. Tingkat kebersihan permukaan
Gunakan standar visual yang sudah disepakati, misalnya SSPC atau ISO 8501-1. Jangan hanya menggunakan istilah “sudah bersih” karena setiap orang dapat memiliki interpretasi yang berbeda.
2. Profil permukaan
Profil dapat diperiksa menggunakan metode atau alat ukur yang sesuai dengan prosedur inspeksi proyek. Hasilnya kemudian dibandingkan dengan kebutuhan sistem coating.
3. Debu pada permukaan
Debu hasil blasting yang tertinggal di permukaan dapat mengganggu adhesi coating. Karena itu, kondisi permukaan perlu diperiksa sebelum aplikasi lapisan berikutnya.
4. Kontaminasi garam
Pada struktur yang pernah berada di lingkungan laut atau pesisir, kontaminasi garam larut perlu mendapatkan perhatian khusus. Garam yang tertinggal di bawah coating dapat berkontribusi terhadap masalah seperti blistering.
5. Kondisi kelembapan dan titik embun
Kondisi lingkungan perlu dipantau sebelum dan selama aplikasi coating. Suhu permukaan, suhu udara, kelembapan relatif, dan titik embun menjadi parameter penting dalam pekerjaan coating.
Banyak spesifikasi menggunakan margin tertentu antara suhu permukaan dan titik embun untuk mengurangi risiko kondensasi. Nilai yang digunakan harus mengikuti spesifikasi proyek dan rekomendasi sistem coating.
6. Waktu antara blasting dan coating
Baja yang sudah dibersihkan akan kembali terpapar udara dan kelembapan. Karena itu, interval antara blasting dan pengecatan perlu dikendalikan sesuai kondisi lingkungan dan persyaratan coating.
Shop Blasting atau Blasting in Site?
Untuk proyek struktur baja, metode pengerjaan juga perlu dipertimbangkan.
Shop blasting dilakukan di workshop atau fasilitas yang lebih mudah dikendalikan kondisi lingkungannya. Metode ini dapat menjadi pilihan ketika komponen masih memungkinkan untuk dipindahkan ke area kerja.
Sementara itu, blasting in site dilakukan langsung di lokasi proyek. Cara ini lebih sesuai untuk struktur atau equipment yang sulit dibongkar maupun dipindahkan.
Keduanya dapat digunakan untuk mencapai tingkat kebersihan yang dipersyaratkan, termasuk near white metal, selama proses, peralatan, kondisi lingkungan, abrasive, inspeksi, dan prosedur kerja dikendalikan dengan baik.
Pada pekerjaan di lapangan, tantangan seperti perubahan cuaca, kelembapan, debu, dan akses area kerja perlu menjadi perhatian lebih besar.
Kapan Grade yang Lebih Rendah Sudah Cukup?
Tidak semua permukaan baja membutuhkan near white metal atau white metal.
Grade yang lebih tinggi biasanya membutuhkan waktu pengerjaan dan penggunaan abrasive yang lebih besar. Karena itu, pemilihannya perlu disesuaikan dengan kebutuhan sistem coating, kondisi lingkungan, serta target perlindungan.
Untuk kondisi tertentu dengan lingkungan yang relatif ringan dan sistem coating yang sesuai, commercial blast dapat menjadi pilihan. Sebaliknya, pada lingkungan yang lebih agresif atau ketika coating mensyaratkan tingkat kebersihan Sa 2½, menurunkan grade justru dapat meningkatkan risiko masalah pada kemudian hari.
Prinsip yang paling aman adalah jangan menentukan grade hanya berdasarkan harga sandblasting. Tentukan terlebih dahulu coating yang akan digunakan, kondisi lingkungan, dan standar persiapan permukaan yang dipersyaratkan.
Bagaimana Memilih Jasa Sandblasting Near White Metal?
Jika proyek Anda membutuhkan tingkat kebersihan Sa 2½ atau SSPC-SP 10, ada beberapa hal yang sebaiknya dibahas dengan penyedia jasa sejak awal.
Pertama, sampaikan jenis material dan kondisi permukaan yang akan diblasting. Baja baru, baja berkarat, struktur lama, tangki, dan equipment bekas dapat memiliki kebutuhan persiapan yang berbeda.
Kedua, berikan informasi mengenai coating yang akan digunakan. Datasheet coating biasanya mencantumkan persyaratan persiapan permukaan dan profil yang dibutuhkan.
Ketiga, pastikan grade kebersihan ditulis secara jelas dalam lingkup pekerjaan. Hindari hanya menggunakan istilah umum seperti “blasting bersih”.
Keempat, tanyakan bagaimana hasil pekerjaan akan diperiksa dan didokumentasikan. Foto hasil blasting, pemeriksaan visual, pengukuran profil, serta pemeriksaan kondisi lingkungan dapat membantu mengurangi perbedaan persepsi antara pemilik proyek dan pelaksana.
Terakhir, pertimbangkan apakah pekerjaan lebih tepat dilakukan melalui shop blasting atau blasting in site berdasarkan ukuran, lokasi, dan kondisi struktur.
FAQ Near White Metal Sandblasting
Apakah near white metal sama dengan Sa 2½?
Near white metal pada SSPC-SP 10 umumnya digunakan sebagai padanan untuk Sa 2½ dalam ISO 8501-1. Namun, kedua istilah tersebut berasal dari standar yang berbeda. Untuk proyek kontraktual, gunakan standar yang secara eksplisit tercantum dalam spesifikasi.
Apa bedanya near white metal dan white metal?
Near white metal masih memperbolehkan sisa noda atau bayangan tipis dalam batas yang ditentukan standar. Sementara itu, white metal atau Sa 3 / SSPC-SP 5 menetapkan tingkat kebersihan yang lebih tinggi.
Dengan demikian, white metal membutuhkan persiapan permukaan yang lebih ketat dan tidak otomatis menjadi pilihan terbaik untuk semua proyek.
Apakah semua proyek sandblasting harus menggunakan Sa 2½?
Tidak. Tingkat kebersihan ditentukan berdasarkan kebutuhan coating, kondisi lingkungan, jenis material, dan spesifikasi proyek. Jika sistem coating hanya mensyaratkan tingkat yang lebih rendah, penggunaan Sa 2½ belum tentu diperlukan.
Mengapa profil permukaan penting setelah sandblasting?
Profil permukaan membantu coating mendapatkan anchor pattern untuk meningkatkan daya lekat. Karena itu, permukaan yang bersih belum tentu otomatis memiliki profil yang sesuai dengan sistem coating.
Berapa lama jeda antara sandblasting dan pengecatan?
Tidak ada satu waktu yang berlaku untuk semua kondisi. Interval dipengaruhi oleh kelembapan, suhu, kondisi permukaan, lingkungan, serta persyaratan coating. Karena itu, ikuti batas yang ditetapkan oleh spesifikasi pekerjaan dan datasheet coating.
Kesimpulan
Near white metal (SSPC-SP 10 / Sa 2½) merupakan salah satu tingkat kebersihan permukaan baja yang banyak digunakan sebagai persiapan sebelum aplikasi sistem coating industri.
Namun, kualitas pekerjaan tidak hanya ditentukan oleh apakah permukaan terlihat bersih. Profil permukaan, debu, kontaminasi garam, kondisi kelembapan, titik embun, serta waktu antara blasting dan coating juga perlu diperhatikan.
Karena itu, ketika mencari jasa sandblasting near white metal, jangan hanya membandingkan harga pekerjaan. Pastikan penyedia jasa memahami standar kebersihan yang diminta, kebutuhan coating, metode pemeriksaan, serta kondisi pekerjaan di lapangan.
Butuh Jasa Sandblasting untuk Proyek Anda?
Setiap struktur memiliki kondisi dan kebutuhan yang berbeda. ETN menyediakan konsultasi dan survei lokasi untuk membantu menentukan metode persiapan permukaan yang sesuai dengan kebutuhan proyek.
Pekerjaan sandblasting ETN mencakup kebutuhan seperti struktur baja, equipment, tangki, pipa, hingga pekerjaan shop blasting dan blasting in site. Pekerjaan juga didukung garansi 12 bulan sesuai ketentuan layanan.
Untuk mengetahui layanan yang tersedia, Anda dapat melihat halaman jasa sandblasting atau menghubungi tim ETN melalui halaman Kontak.
Email: elangtimurnusantara10m@gmail.com
WhatsApp: 0851 4311 7224
Office: Jl. Bratang Gede Gg VI E No. 17, Surabaya, Jawa Timur