
Surface preparation adalah proses membersihkan dan membentuk permukaan baja dari karat, mill scale, cat lama, minyak, garam, dan debu agar coating dapat menempel dengan baik serta bertahan lebih lama. Di Surabaya, persiapan permukaan baja perlu mendapat perhatian khusus karena lingkungan pesisir yang lembap dan berkadar garam dapat mempercepat korosi apabila permukaan tidak dibersihkan dan diperiksa secara benar. Karena itu, jasa surface preparation Surabaya perlu menjalankan tahapan kerja yang terukur, mulai dari inspeksi kondisi awal hingga pemeriksaan akhir sebelum primer diaplikasikan.
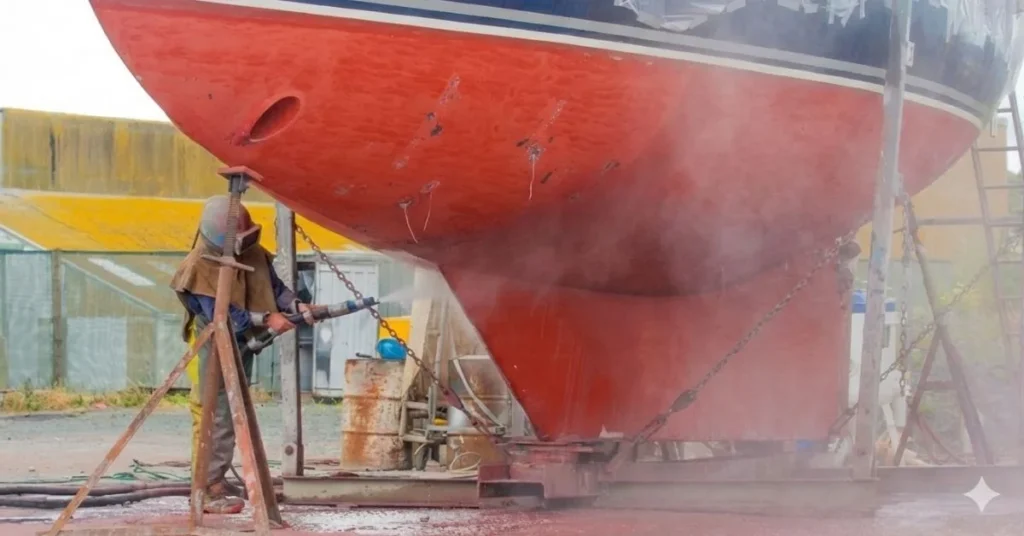
Salah satu metode yang digunakan untuk menyiapkan permukaan baja adalah jasa sandblasting. Metode ini membantu menghilangkan kontaminan dan lapisan lama sesuai tingkat kebersihan yang disyaratkan proyek.
Namun, sandblasting bukan satu-satunya pekerjaan yang menentukan hasil akhir. Layanan sandblasting di Surabaya juga perlu disertai pemeriksaan kondisi permukaan, kebersihan, profil kekasaran, serta kondisi lingkungan agar baja benar-benar siap menerima coating.
Apa yang Dimaksud Surface Preparation pada Baja?
Surface preparation merupakan rangkaian pekerjaan untuk menyiapkan permukaan baja sebelum pengecatan atau aplikasi sistem pelindung. Tujuannya bukan hanya membuat baja terlihat bersih, tetapi juga memastikan permukaan memenuhi persyaratan teknis agar lapisan coating dapat melekat sesuai fungsinya.
Proses ini dapat mencakup pembersihan minyak dan gemuk, penghilangan karat serta mill scale, penanganan cat lama, pembersihan debu, pemeriksaan profil permukaan, dan pengukuran kondisi lingkungan.
Sandblasting atau abrasive blasting adalah salah satu metode dalam proses tersebut. Pilihan metode lainnya meliputi pembersihan menggunakan perkakas mekanis atau perkakas tangan. Metode yang digunakan bergantung pada kondisi baja, akses pengerjaan, spesifikasi coating, dan persyaratan proyek.
Mengapa Persiapan Permukaan Menentukan Umur Coating?
Coating yang diaplikasikan pada baja tidak bersih berisiko mengalami masalah adhesi atau daya lekat. Minyak dapat menghalangi kontak antara lapisan pelindung dan baja, sedangkan debu serta sisa abrasif dapat membentuk lapisan penghalang yang mengurangi kualitas ikatan.
Karat dan mill scale yang masih menempel juga dapat menjadi titik awal kegagalan lapisan. Jika lapisan tersebut terlepas, coating di atasnya berpotensi ikut terangkat. Akibatnya, permukaan dapat menggelembung, mengelupas, atau kembali menunjukkan tanda korosi.
Kondisi lingkungan Surabaya turut menjadi pertimbangan. Kelembapan dan kontaminasi garam dari lingkungan pesisir dapat meningkatkan risiko korosi pada baja, terutama ketika permukaan sudah dibersihkan tetapi dibiarkan terlalu lama tanpa perlindungan. Garam terlarut yang tidak terlihat juga dapat menarik kelembapan dan memicu kerusakan lapisan.
Oleh sebab itu, keberhasilan coating tidak hanya ditentukan oleh kualitas cat. Persiapan permukaan, pengendalian kontaminasi, pemenuhan profil kekasaran, dan ketepatan waktu aplikasi primer sama pentingnya.
Tahapan Surface Preparation Baja
1. Inspeksi kondisi awal permukaan
Pekerjaan dimulai dengan memeriksa kondisi baja sebelum metode pembersihan ditentukan. Pemeriksaan mencakup tingkat korosi, keberadaan mill scale, kondisi cat lama, kontaminasi, serta bagian yang sulit dijangkau.
Area sambungan las, sudut tajam, celah, dan percikan las perlu diperhatikan. Cacat pada bagian tersebut dapat mengganggu keseragaman lapisan pelindung. Jika ditemukan bagian yang perlu diperbaiki secara mekanis, penanganannya dilakukan sesuai prosedur dan spesifikasi proyek.
Hasil inspeksi awal menjadi dasar pemilihan metode kerja dan penentuan titik pemeriksaan berikutnya.
2. Membersihkan minyak dan gemuk sebelum blasting
Minyak, gemuk, pelumas, dan kontaminan sejenis perlu dibersihkan sebelum proses blasting. Jika kontaminan ini tidak dihilangkan terlebih dahulu, proses blasting dapat menyebarkannya ke permukaan atau menekan kontaminan ke bagian tertentu.
Pembersihan dapat menggunakan metode solvent cleaning atau metode lain yang sesuai dengan jenis kontaminan dan prosedur yang berlaku. Bahan pembersih harus digunakan dengan benar, lalu residunya dihilangkan agar tidak mengganggu adhesi coating.
Tahap ini penting pada struktur baja yang berasal dari area fabrikasi, bengkel, atau fasilitas industri dengan paparan pelumas.
3. Menghilangkan karat, mill scale, dan cat lama
Setelah kontaminan minyak dibersihkan, karat, mill scale, dan lapisan lama dihilangkan menggunakan metode yang sesuai dengan kondisi permukaan dan target kebersihan.
Abrasive blasting digunakan ketika proyek memerlukan pembersihan menyeluruh pada area yang sesuai untuk metode tersebut. Pemilihan peralatan dan pelaksanaan harus mempertimbangkan kondisi material, akses, serta persyaratan keselamatan kerja.
Power tool cleaning dapat digunakan untuk area tertentu, pekerjaan perbaikan, atau lokasi yang tidak memungkinkan penggunaan blasting secara efektif. Sementara itu, hand tool cleaning dapat membantu menangani bagian terbatas atau pekerjaan lokal, selama hasilnya memenuhi tingkat kebersihan yang dipersyaratkan.
Ketiga metode tersebut tidak otomatis menghasilkan tingkat kebersihan yang sama. Pemilihannya harus mengikuti spesifikasi proyek, kondisi baja, dan sistem coating yang akan digunakan.
4. Membersihkan debu dan sisa abrasif
Permukaan yang telah dibersihkan belum tentu siap dicat. Debu, partikel karat, dan sisa abrasif masih dapat tertinggal pada permukaan, sudut, sambungan, atau bagian yang sulit dijangkau.
Pembersihan lanjutan dilakukan menggunakan metode yang sesuai, misalnya penyedotan debu atau udara bertekanan yang memenuhi persyaratan kebersihan. Setelah itu, permukaan diperiksa secara visual untuk memastikan tidak ada residu yang mengganggu proses pelapisan.
Pada tahap ini, perhatian khusus perlu diberikan pada sambungan las, bagian dalam profil, dan area yang berpotensi menahan partikel.
5. Memeriksa profil kekasaran permukaan
Selain tingkat kebersihan, profil kekasaran juga perlu diperiksa. Profil ini merupakan bentuk permukaan yang terbentuk setelah proses persiapan dan berperan dalam membantu adhesi mekanis coating.
Permukaan yang terlalu halus atau terlalu kasar dapat menimbulkan masalah apabila tidak sesuai dengan kebutuhan sistem pelapis. Profil yang tidak sesuai juga dapat memengaruhi kemampuan coating menutupi permukaan secara memadai.
Pemeriksaan dilakukan menggunakan alat ukur yang sesuai dengan metode dan spesifikasi proyek. Hasilnya dibandingkan dengan persyaratan teknis coating yang akan diaplikasikan, bukan ditentukan berdasarkan perkiraan visual semata.
6. Memeriksa garam terlarut dan kondisi lingkungan
Kontaminasi garam tidak selalu terlihat dengan mata. Karena itu, pada proyek yang mensyaratkannya, pemeriksaan garam terlarut dilakukan menggunakan metode pengujian yang sesuai. Hasil pengukuran dibandingkan dengan batas penerimaan yang ditetapkan dalam spesifikasi proyek atau sistem coating.
Kondisi lingkungan juga harus diperiksa, terutama suhu udara, suhu permukaan baja, kelembapan relatif, dan titik embun. Data tersebut membantu menentukan apakah kondisi sudah sesuai untuk aplikasi primer.
Apabila suhu permukaan terlalu dekat dengan titik embun atau kondisi lingkungan berada di luar batas yang diizinkan, pengerjaan perlu ditunda atau dikendalikan sesuai prosedur. Mengabaikan kondisi ini dapat menyebabkan terbentuknya kelembapan pada permukaan dan mengganggu adhesi lapisan pelindung.
7. Mengaplikasikan primer setelah permukaan dinyatakan siap
Setelah seluruh pemeriksaan memenuhi persyaratan, permukaan perlu segera dilanjutkan ke aplikasi primer sesuai urutan kerja yang telah ditetapkan. Tujuannya adalah mengurangi risiko flash rust, yaitu terbentuknya karat permukaan kembali setelah baja dibersihkan.
Flash rust dapat muncul ketika baja yang baru dibersihkan terpapar kelembapan atau kondisi lingkungan yang mendukung korosi. Kecepatan kemunculannya bergantung pada kondisi lingkungan dan karakteristik permukaan.
Tidak ada satu jeda waktu yang berlaku untuk semua proyek. Waktu antara persiapan permukaan dan aplikasi primer harus mengikuti spesifikasi coating, prosedur kerja, serta kondisi aktual di lapangan. Jika permukaan kembali terkontaminasi atau mengalami karat, pemeriksaan dan penanganan ulang perlu dilakukan sebelum primer diaplikasikan.
Standar Kebersihan dan Kekasaran yang Biasa Dipakai
Persyaratan surface preparation biasanya merujuk pada standar kebersihan permukaan serta ketentuan profil kekasaran yang sesuai dengan sistem coating.
Salah satu acuan visual untuk tingkat kebersihan baja adalah ISO 8501-1. Dalam pekerjaan abrasive blasting, tingkat Sa 2½ sering digunakan ketika spesifikasi proyek mensyaratkan pembersihan sangat menyeluruh. Acuan SSPC-SP 10/NACE No. 2 juga dikenal sebagai standar near-white metal blast cleaning.
Standar tersebut tidak berarti setiap pekerjaan harus menggunakan target yang sama. Tingkat kebersihan, profil kekasaran, toleransi kontaminasi garam, dan persyaratan lingkungan harus ditentukan berdasarkan spesifikasi coating serta dokumen teknis proyek.
Pemeriksaan visual juga tidak menggantikan pengujian yang diwajibkan. Apabila proyek mensyaratkan pengukuran profil, pengujian garam, atau pencatatan kondisi lingkungan, hasilnya perlu didokumentasikan sebagai bagian dari kontrol kualitas.
Kesalahan Umum Persiapan Permukaan
Beberapa kesalahan yang perlu dihindari dalam pekerjaan surface preparation baja antara lain:
- Melakukan blasting sebelum membersihkan minyak. Kontaminan dapat menyebar atau tertinggal sehingga mengganggu daya lekat coating.
- Menganggap permukaan yang terlihat bersih sudah memenuhi syarat. Garam terlarut, debu halus, dan profil kekasaran tidak selalu dapat dinilai hanya dengan pengamatan visual.
- Mengabaikan sudut tajam dan sambungan las. Bagian tersebut membutuhkan perhatian khusus karena dapat menjadi titik sulit untuk mendapatkan perlindungan lapisan yang merata.
- Tidak memeriksa kondisi lingkungan. Kelembapan dan suhu permukaan yang tidak sesuai dapat meningkatkan risiko kondensasi serta korosi sebelum primer diaplikasikan.
- Membiarkan permukaan terlalu lama tanpa perlindungan. Permukaan baja yang sudah disiapkan dapat kembali terkontaminasi atau mengalami flash rust sebelum proses coating dimulai.
Pengerjaan Surface Preparation oleh ETN
PT Elang Timur Nusantara (ETN) menangani kebutuhan persiapan permukaan baja melalui pendekatan kerja yang disesuaikan dengan kondisi material dan lokasi proyek. Layanan yang tersedia mencakup shop blasting di workshop dan blasting in site untuk pengerjaan di lokasi proyek.
Material yang dapat ditangani antara lain struktur baja H-Beam, WF, CNP, dan UNP, plat baja untuk kebutuhan marine, tangki, serta chiller. Pemilihan metode dan urutan pekerjaan disesuaikan dengan kondisi permukaan, akses, serta kebutuhan pelapisan berikutnya.
Kontrol pekerjaan perlu dilakukan sebelum dan sesudah persiapan permukaan. Pemeriksaan awal membantu menentukan metode yang tepat, sedangkan pemeriksaan akhir memastikan kebersihan, profil permukaan, dan kondisi lainnya sesuai dengan persyaratan yang berlaku. Kesiapan untuk aplikasi coating kemudian dinilai berdasarkan hasil pemeriksaan tersebut.
ETN juga menyediakan layanan Specialist Coating dan Fireproofing untuk kebutuhan proyek terkait. Untuk pekerjaan yang memerlukan penilaian kondisi awal, konsultasi dan survei lokasi dapat membantu memperjelas ruang lingkup persiapan permukaan serta persyaratan sebelum coating.
FAQ
Apakah surface preparation sama dengan sandblasting?
Tidak. Surface preparation adalah rangkaian proses untuk menyiapkan permukaan baja sebelum coating, sedangkan sandblasting merupakan salah satu metode pembersihan yang dapat digunakan di dalam rangkaian tersebut. Proses persiapan juga dapat mencakup pembersihan minyak, penghilangan kontaminan, pemeriksaan profil, serta pengujian kondisi permukaan.
Berapa lama jeda aman antara blasting dan pengecatan primer?
Jeda yang diizinkan bergantung pada spesifikasi coating, kondisi lingkungan, dan prosedur proyek. Primer sebaiknya diaplikasikan segera setelah permukaan dinyatakan memenuhi persyaratan, selama kondisi tetap sesuai; apabila timbul karat kembali atau kontaminasi, permukaan perlu diperiksa dan ditangani ulang.
Apakah baja baru juga perlu surface preparation?
Ya. Baja baru dapat mengandung mill scale, karat awal, minyak fabrikasi, debu, atau kontaminan lain. Tingkat dan metode persiapannya ditentukan berdasarkan kondisi aktual material serta persyaratan sistem coating yang akan digunakan.
Kesimpulan
Kualitas coating pada baja dimulai dari persiapan permukaan yang benar. Inspeksi awal, pembersihan minyak, penghilangan karat dan mill scale, pembersihan residu, pemeriksaan profil kekasaran, serta pengendalian garam dan kondisi lingkungan merupakan tahapan yang saling berkaitan. Setiap tahap perlu mengikuti spesifikasi proyek agar permukaan siap menerima lapisan pelindung.
Memilih jasa surface preparation Surabaya yang menjalankan tahapan dan kontrol kualitas secara terstruktur membantu mengurangi risiko masalah adhesi, pengelupasan, dan korosi dini. Sebelum coating diaplikasikan, pastikan hasil persiapan telah diperiksa dan memenuhi persyaratan teknis yang berlaku.
Konsultasikan Persiapan Permukaan Baja Anda
PT Elang Timur Nusantara menyediakan konsultasi dan survei lokasi gratis untuk membantu menilai kondisi permukaan baja sebelum coating. Pemeriksaan awal dapat membantu mengidentifikasi kebutuhan pembersihan, metode persiapan yang sesuai, dan aspek kualitas yang perlu diperhatikan.
Untuk membahas kebutuhan proyek struktur baja, plat marine, tangki, atau chiller, Anda dapat melihat layanan jasa sandblasting ETN dan berkonsultasi mengenai tahapan persiapan permukaan yang sesuai dengan spesifikasi proyek.
Kontak PT Elang Timur Nusantara
- Email: elangtimurnusantara10m@gmail.com
- WhatsApp: +62 812-2211-1440
- Office: Jl. Bratang Gede Gg VI E no.17, Surabaya, Jawa Timur
ETN menyediakan garansi 12 bulan sesuai ketentuan layanan yang berlaku. Ruang lingkup garansi perlu dikonfirmasi berdasarkan jenis pekerjaan dan kesepakatan proyek.